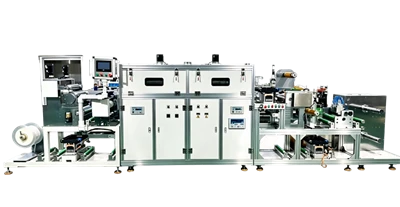
Iš būgno iškelkite maišymo strypą, o srutos prilimpa prie jos, paleidžiant lėtą gumulėlį. Supiltas į baką, susėda į krūvą ir ilgai plinta. Ar tos srutos priklauso dengimo linijai?
Bandomasis pavyzdys buvo nuimtas ranka ir atrodė pakankamai plokščias. Gamybos linijoje problemos atsiranda viena po kitos. Manometras prie siurblio išleidimo angos niekada nenustovi. Storis yra žingsnis nuo vieno krašto iki kito, o viduryje kartais atsiranda nepadengta juostelė. Tinklelis palieka orkaitę su oda viršuje ir minkštu sluoksniu apačioje. Sulėtinkite liniją ir ji gerės kartu su išvestimi.
Kai kuriems pirkėjams liepiama srutas skiesti, kol jos nutekės. Praskiedus nukrenta kietos medžiagos, o sausos plėvelės svoris ten nepateks.
Tai sustabdo ne klampumo skaičius.
Kur pirmiausia užstringa didelio klampumo
Pirmiausia pasirodo slėgio kritimas vamzdyje.
Esant laminariniam srautui, slėgio kritimas didėja didėjant klampumui ir sumažėja ketvirtąja vamzdžio skersmens laipsniais. Paimkite klampumą nuo 3 000 iki 30 000 cps ir kritimas išilgai to paties vamzdžio pakyla dešimt kartų. Sumažinkite skylę per pusę ir ji pakyla šešiolika kartų.
Pavarų siurblys mažiau slysta ant tirštos srutos, todėl jo tūrinis efektyvumas išlieka. Bėda slypi siurbimo pusėje. Siaura anga, ilgas bėgimas ir per daug alkūnių traukia įvadą į gilesnį vakuumą. Srutos negali pakankamai greitai užpildyti danties tarpų, o srautas pradeda pulsuoti. Tame pačiame būgne pilnas bakas ir žemas bakas skirsis maždaug dešimtadaliu.
Taip pat reikia patikrinti variklio sukimo momentą. Dešimt kartų didesnis klampumas padidina veleno galią tuo pačiu greičiu. Anksčiau pasirinktas perdavimo skaičius gali nebetikti. Mašinos gamintojas elektros pakuotėje nurodo siurblio kalibravimo sąlygas. Tai yra skaičius, kurį reikia patikrinti čia.
Šioje sekcijoje yra daugiau vietos dirbti nei vadove. Sutrumpinkite siurbimo eigą. Atidarykite angą ir pritraukite siurblį arčiau galvos. Tūrinis siurblys-dažnai geriau tinka storai medžiagai. Tai, ką čia rekomenduoja dengimo linijos tiekėjas, dažnai nusprendžia, ar sistema išvis veikia.
Perkėlimo galvutėse trūksta srutų
Giliaspaudės ritinys savo ląstelėse neša srutas.
Pirmiausia ląstelės turi būti užpildytos, o tada slėgiu išleidžiamos suspensijos ant substrato. Padidinkite klampumą ir jie užpildo trumpai ir mažiau perduoda. Kailio svoris yra žemiau teorinės vertės. Mikro-giliaspaudės ląstelės yra seklesnės ir dar jautresnės. Ant šių galvų kailio svoris juda kartu su klampumu ir linijos greičiu. Nustatymas turi būti rastas bandant, o ne apskaičiuotas.
Jei ląstelės negali užpildyti, kodėl manote, kad kailio svoris išliks?
Tarpų{0}}matavimo galvutėse tokios problemos nėra. Kablelių ašmenys palieka fiksuotą tarpą tarp ašmenų krašto ir atraminio ritinio. Srutos spaudžiamos per ją, todėl kailio svoris atitinka tarpą ir linijos greitį. Plyšinis štampas tiekiamas esant slėgiui ir metrai į ertmę prieš lūpas. Viename srutų būgne giliaspaudės ritinys gali neveikti, o kablelis.
Įrangos tiekėjas pirmame klausimų etape klausia apie klampumą ir kietąsias medžiagas. Dengimo mašinos gamintojas pasiūlyme nurodo dozavimo metodą. Ant tirštos srutos ta viena eilutė lemia daugumą to, kas bus toliau.
Kodėl modelis neišsilygins
Srutos, kurios netekės, palieka raštą ten, kur yra.
Išlyginimas yra paviršiaus įtempimas, kuris smailes traukia į lovelius, o klampumas yra atsparumas. Niveliavimo laikas didėja didėjant klampumui ir ketvirtajai bangos ilgio galiai. Tame pačiame būgne dešimt kartų didesnis klampumas paverčia dviejų- sekundžių išlyginimą į dvidešimt sekundžių. Perkelkite bangos ilgį nuo 0,1 mm iki 0,2 mm ir laikas padidės šešiolika kartų.
Pirmoji orkaitės zona šiek tiek padeda. Šiluma sumažina klampumą ir pagreitina išsilyginimą, o paviršius tuo pat metu pradeda lupti. Langas siauras.
Gamintojo perduotoje lentelėje paprastai yra viena klampumo figūra. Tiršta srutos jai yra mažiausiai jautrios. Du ar trys šlyties greičiai rodo tendenciją. Didelis klampumas paprastai būna su daug kietųjų medžiagų ir mažiau tirpiklių. Pirkimo laikas su tirpikliu taip pat nėra atviras.
Uždengia stora šlapia plėvelė
Džiovinimas storoje plėvelėje veikia iš vidaus.
Tirpiklis turi pasklisti ant paviršiaus, kad oras galėtų jį nunešti. Būdingas laikas didėja storio kvadratu. Pereikite nuo 100 mikronų drėgnos plėvelės iki 200 mikronų ir džiovinimas trunka keturis kartus ilgiau. Tiršta suspensija paprastai reiškia storesnę šlapią plėvelę su daug kietųjų medžiagų ir mažai tirpiklio. Karšta pirmoji zona padengia paviršių. Tirpiklis apačioje neturi kur dingti ir prasiskverbia, palikdamas skylutes ir pūsles.
Ar profilis juda pirmyn ar atgal, priklauso nuo tirpiklių mišinio. Įrangos tiekėjas gali suteikti jums srautą prieš slėgio kritimą naujam mišiniui. Tai sutaupo kelis bandymo etapus vietoje.
Kurie skaitymai yra pirmieji
Pirmiausia perskaitykite tikrąjį klampumą.
Paimkite du ar tris veleno greičius ir stebėkite, kiek nukrenta rodmuo. Apie tirštą srutą mažiausiai pasako vienas taškas.
Tada užpilkite srutą ant pagrindo, kurį ketinate naudoti, ir stebėkite, kaip ji pasiskirsto. Jei jis šliaužia ir traukiasi atgal, pirmiausia reikia sudrėkinti.
Tada stebėkite tiekimo skyriaus matuoklį. Adata, kuri nenusistos taškuose esant prastam siurbimui ar siurblio slydimui. Galva nedalyvauja. Mašinos gamintojas to siurblio kalibravimo kreivę palieka perdavimo pakete. Palyginkite su juo ir pamatysite, kiek maržos liko.
Galiausiai perskaitykite vamzdyno brėžinį. Dengimo linijos gamintojo perdavimo pakuotėje esantys lakštai rodo, kurioje sekcijoje yra mažiausia anga ir kurios alkūnės surenka medžiagą.
Duomenys pateikiami iš trijų skirtingų šalių: sudėties, mašinos ir tiekimo sistemos. Jei OĮG koordinuoja projektą, vienas kontaktas gali jį surinkti. Tiekėjas, kuris išvardija, kas buvo išmatuota perdavimo metu, suteikia jums ką palyginti.
Mašinos suderinimas su srutomis
Pirmiausia pasirinkite galvą.
Dozavimo galvutės leidžia išlaikyti galvutę, kai keičiasi klampumas, nes kailio svoris priklauso nuo tarpo ir linijos greičio. Nustatykite atotrūkį nuo naujos šlapios plėvelės, o ne nustumkite senąją. Tiek ašmenų slėgis, tiek štampavimo ertmės slėgis turi būti iš naujo nustatyti naujam klampumui. Dengimo mašinų gamintojas čia nustato reguliavimo diapazoną, o šis diapazonas yra jūsų pradžios taškas vietoje.
Perskaičiuokite tiekimo sekciją pagal išmatuotą klampumą. Trumpi bėgiai, plačios skylės, siurblys arti galvutės ir izoliacija išilgai vamzdžio. Klampumas priklauso nuo temperatūros, o dešimt laipsnių srutose gali ją sumažinti perpus. Dangos linijos tiekėjas, vieną kartą nustatęs tuos matmenis, sutaupo kelis bandymus.
Palikite tarpą tarp ašmenų ir orkaitės išlyginimui. Svarbus atstumas, pagrindo temperatūra ir oro judėjimas tinkle. Atvėsinkite pirmąją zoną ir skirkite išlyginimui laiko.
Pastumkite džiovinimo profilį atgal ir leiskite tirpikliui lėtai išeiti. Neatidarykite oro tūrio iki galo pirmoje zonoje. Jei mašinų gamintojas nurodė zonos temperatūras ir oro kiekius, galite perskaityti, kurią zoną perkelti. Tiekėjas, kuris pateikia šiuos skaičius pasiūlyme, pateikia jums atskaitos tašką.
Išvada
Tai, ar galima padengti tirštą srutą, nepriklauso nuo klampumo. Dozavimo galvutė, tiekimo sekcija, kuri tiekia stabiliai, ir džiovinimo sekcija, kuriai reikia laiko. Nepertraukiamai paleiskite visus tris ir 50 000 cps. Praleiskite vieną ir praskiedę srutas vis tiek turėsite problemų.
Šis reikalavimų rinkinys priklauso nuo galvutės, pašarų ir džiovinimo skyriaus suderinimo. Tokios problemos dažnai iškyla dirbant pagal užsakymą. „Innater“ pagal užsakymą sukūrė dengimo mašinas įvairiems produktams ir procesams. Tikslumas, storis ir vienodumas yra suderinti su jūsų srutos ir tiksliniu storiu.
Taigi kur iš tikrųjų užstringa didelis klampumas?
Įrašykite išmatuotą klampumą ir kietąsias medžiagas į techninį susitarimą. Pasakykite, kuriame puslapyje yra matavimo metodas, vamzdžio anga ir zonos temperatūra. Dengimo mašinų gamintojas ir dengimo linijos gamintojas priklauso tame sąraše. Projektą koordinuojantis OĮG priėmimo metodas turėtų būti nustatytas raštu.

automatinis ritininis pjaustytuvas-Įgimtas

hidroizoliacinės dangos mašina-Įgimta
Išleido Innater Intelligent Equipment Co., Ltd, ne-standartinių dengimo mašinų ir automatinių linijų gamintoja. El. paštas 13316631159@163.com|Svetainė https://www.getinnater.com/|Tel +8613316631159