Iš orkaitės išeina ritinys. Nupjaunate metrą ir išmatuojate penkis taškus. Vidurys yra žemas, o du kraštai yra aukšti. Paleiskite kitą srutą ir forma išliks, o aukštis šiek tiek judėtų. Tai nebėra klaidingas skaitymas. Tai profilis, kurį mašina laiko įprastą dieną. Anglų literatūroje jis rodomas kaip Edge Thick, Center Thin. Tai, ką praneša augalai, paprastai patenka į šiuos keturis modelius.
1. Centras niekada nepasiekia tikslo, o abu kraštai yra virš jo.
2. Tiek apkarpyta kraštų, o derlius vis tiek neatsiras.
3. Sekimas buvo pakoreguotas ir sureguliuotas oras, o forma išlieka.
4. Pakeiskite gaminį arba suspensiją, kartu su ja keičiasi krašto profilis.
Akumuliatoriaus elektrodai, optinės plėvelės, atlaisvinimo įdėklai, vario ir aliuminio folija – visa tai yra didelio tikslumo darbas. Papildomas ratlankio storis pirmiausia atsispindi pjaustant ir sukraunant, o vėliau – išeiga. Kraštų apdaila mokama milimetrais, todėl platesnė apdaila yra tikra kaina.
Taigi, iš kur atsiranda forma ir ką su ja daryti.
Krašto traukimas{0}}atgal suspaudžia srutas abiejose pusėse
Kai storis pasirodo netolygus, daugumai žmonių pirmasis žingsnis yra grįžti ir išmatuoti matavimo tašką. Išmatuokite vėl ir vėl, o kryptis neteisinga. Storieji kraštai atsiranda dėl to, kas nutinka po to, kai srutos palieka.
Traukimas-atgal atsiranda dėl paviršiaus įtempimo. Skysčio paviršius neturi atramos prie krašto, todėl paviršiaus įtempimas traukia jį į vidų. Srutos suspaudžiamos kartu prie krašto ir šlapia plėvelė ten teka storesnė nei viduryje. Kuo lėčiau bėga valas, tuo ilgiau turi veikti ta trauka ir tuo aukštesnė ketera auga.
Ten, kur stotis turi kraštinę užtvanką, srutos sulaikomos ir yra mažiau vietos traukti.
Svetainėje atliekama grubi patikra. Paleiskite šlapios plėvelės matuoklį penkiais taškais prieš orkaitę ir krašto terminas pasirodys anksti. Jums nereikia laukti, kol bus išpjautas arba baigtas ritinio duomenys.
Ar dengimo linijos tiekėjas siūlo krašto užtvanką ir kokios rūšies, rodoma rodmenyse.
Oras bėga greičiau abiejose orkaitės pusėse
Džiovinimas yra didesnis iš dviejų. Tirpiklis greičiau palieka kraštus, oras apgaubia ratlankį, o greitis kyla išilgai abiejų pusių. Krašto danga pirmiausia susikoncentruoja ir pirmiausia sukietėja, o vidurys vis dar plonas ir laisvai tekantis. Kietosios dalelės iš centro išnešamos į išorę ir nusėda krašte.
Palikite puodelį kavos išdžiūti ir aplink pagrindą susidarys tamsus žiedas. Ta pati priežastis. Didelė dalis papildomo ratlankio storio atsiranda dėl to. Netolygus temperatūros profilis per plotį stumia taip pat.
Norėdami pamatyti, ką ta sekcija veikia, užregistruokite kiekvienos orkaitės zonos temperatūrą, tada per oro išleidimo angas eikite anemometru. Sudėkite du skaičių rinkinius greta ir paprastai atsiras problemų sukelianti zona.
Taigi, kiek dienų jums kainuos gamintojas, kuris negali įvertinti oro vienodumo? Įrangos tiekėjas paprastai laiko originalias džiovinimo kreives ir jose įrašomas kryžminis{0}}oro paskirstymas žiniatinklyje. Dengimo mašinų gamintojas, įtraukęs tai į džiovinimo planą, įgulai palieka mažiau taisyti vietoje.
Poslinkio ir netolygaus skersinio{0}}žiniatinklio įtampos stebėjimas
Stebėjimas seka mašiną. Šiek tiek nukrypkite nuo centro ir vienos pusės kraštas patenka į orkaitę kitu tašku ir susitinka su skirtingu oru. Netolygus įtempimas per plotį keičia kraštų susitraukimą. Vieną kartą sureguliuokite tinklo padėtį ir rodmenys pasislinks.
Viena pataisa perkelia skaičių, taigi, ar vertintumėte šį terminą kaip konstantą? Tikslumas, kurį mašinų kūrėjas įtraukia į žiniatinklio vadovą, nustato jo dydį.
Pats substratas yra storas krašte
Išspręsti vieną dalyką pirma. Paimkite nepadengtą pagrindo ilgį ir išmatuokite tuos pačius penkis taškus. Po kalandravimo ir pjaustymo folija ir plėvelė šiek tiek pastorėja. Danga nukopijuoja po ja esančią formą, todėl dalis to pakilimo niekada nebuvo dengtojo padaryta.
To paties rulono ilgį palikite nepadengtą arba perbraukite pagrindinį ruloną penkiais taškais ir nustatykite figūras prie gatavo ritinio. Gamintojas, kuris pristatydamas pritvirtina išmatuotą krašto tolerancijos lapą, pašalina pusę šių argumentų.
Pirmiausia pašalinkite substrato terminą. Kas liko, priklauso dangai.
Kaip nustatyti tikrąją priežastį
Nepradėkite liesdami ortakio. Trys žingsniai iš eilės paprastai susiaurina.
Pirmiausia išmatuokite nepadengtą pagrindą. Penki taškai visame žiniatinklyje, palyginti su baigtomis figūromis. Išimkite dalį, kuri jau buvo, o su likusia bus ką dirbti.
Tada išmatuokite prieš orkaitę. Penki taškai ant šlapios plėvelės, šiek tiek pasroviui nuo dozavimo taško. Jei kraštas jau storas, pažiūrėkite į traukimo-terminą ir krašto užtvanką. Atmeskite tai ir paieška persikels į orkaitę.
Galiausiai išmatuokite po orkaitės. Drėgna plėvelė net įeina, sausa plėvelė netolygiai išeina, o kryptis yra džiovinimo ir sekimo skyriuje.
Trys žingsniai ir kryptis dažniausiai aiški. Mėginių ėmimo vietas taip pat reikia sutvarkyti. Dangos linijos gamintojo perdavimo profilyje dažnai yra tik trys taškai, o centras laikomas vidurkiu. Kad pamatytumėte patį kraštą, taškas turi būti keliolikos milimetrų atstumu nuo apdailos linijos. Šis atstumas kiekvienam gamintojui rašomas skirtingai, todėl jis skaičiuojamas tik tada, kai jis yra sutartyje.
Po to svarbu, kas liks su jumis. Ar dengimo mašinų gamintojas turi proceso komandą, ar tik pristato įrangą? Tiekėjas, neturintis proceso inžinierių, paprastai įteikia jums parametrų lapą, o visa kita palieka jums.
Kaip pagerinti krašto storio vienodumą
Tobulinimas turi apimti visą dengimo sistemą. Pakeitus vieną dalį retai pavyksta.
Proceso pusėje yra keli maršrutai. Pridėkite kraštų apipjaustymo įrangą arba profiliuokite skersinį-tinklo srautą, kad kraštai gautų mažiau. Sureguliuokite ortakio krašto orą taip, kad abi pusės nebūtų pakeltos. Patikrinkite žiniatinklio vadovą pagal tvarkaraštį, ypač įtempimo pasiskirstymą per plotį. Iš trijų ortakių keitimas yra pigiausias ir dažniausiai praleidžiamas.
Kalbant apie įrangą, užduokite tris klausimus pasirinkdami. Ar krašto orą galima valdyti atskirai ir kokiu laipsniu. Ar yra vietos profiliuoti kryžminį-žiniatinklio srautą išleidimo angoje. Kiek taškų nuskaito matavimo galvutė ir kiek tolimiausias taškas yra nuo apdailos linijos.
Sutartyje įrašykite tris punktus. Kiek apkarpoma kraštų, kaip tvarkoma substrato tolerancija ir ar matuojate šlapią ar sausą plėvelę. Su fiksuotais, abi pusės nuskaito tą pačią skalę. Įrangos tiekėjas matavimo taškus taip pat turėtų nurodyti priėmimo lape, kad perdavimo dieną niekas nematuotų kitokio dalyko.
Srutos būna paskutinės. Kompozicija, turinti didelį paviršiaus įtempimą ir daug kietųjų dalelių, stipriau atsitraukia ir rodo sunkesnį krašto efektą. Pakeiskite formulę ir kartu su ja pasikeis krašto profilis toje pačioje mašinoje. Štai kodėl OĮG primygtinai reikalaus bandomąjį paleidimą su jūsų srutomis prieš pateikdamas citatą. Citata, kurioje nėra nieko, išskyrus kainą, paprastai neturi nieko.
Ar mašinų gamintojas pateikia šias eilutes, pasiūlymas turi būti perskaitytas vieną kartą. Dengimo linijos tiekėjas, bandomajame etape perduodantis kryžminį{1}}tinklinį profilį, suteikia jums ką palyginti prieš išsiunčiant mašiną.
Išvada
Danga, kuri yra stora kraštuose ir plona viduryje, retai atsiranda dėl vieno dalyko. Patraukimas-atgal, džiovinamas oras, sekimas ir įtempimas, o apačioje esantis substratas linkęs susikrauti.
Akumuliatoriaus elektrodai veikia plačiai, o atliekų kraštas patenka tiesiai į išeigos rodiklį. OĮG paprastai kraštų toleranciją įrašo į techninį susitarimą kaip atskirą eilutę. Nupjovę kraštai išdidžiai stovi ant ritinio, o tai vėl išryškėja sukraunant. Šioje darbo klasėje pirmiausia atidarykite džiovinimo skyrių. Optinės plėvelės ir atlaisvinamieji įdėklai yra ploni, o krašto efektas užima didesnę viso kiekio dalį. Prieš orkaitę išmatuokite drėgną profilį. Vario ir aliuminio folijos kraštų tolerancija yra didelė, todėl prieš skaitydami dangą atkreipkite dėmesį į kalandravimo ir pjaustymo terminus.
Stabiliai gamybai reikalinga medžiagų analizė, proceso bandymai ir įrangos projektavimas. Medžiagos padėjimas yra tik įėjimo juosta. Svarbu, kad po dvejų ir trejų metų būtų išlaikyta tokia pat kryž{2}}žiniatinklio tolerancija.
Krašto tolerancija priklauso nuo apdailos figūros, krašto oro ir krašto užtvankos rūšies. Ar dengimo mašinų gamintojas prieš pasirinkdamas jūsų srutą naudos kryžminį-tinklinį profilį, yra teisingas klausimas. Pritvirtinkite kraštų rodmenis ir atsakymas turės daugiau svorio. Tokie nelygūs kraštai dažnai atsiranda atliekant užsakymą pagal užsakymą, o tikslumas, storis ir vienodumas yra suderinami su jūsų srutomis ir tiksliniu storiu. Duomenys prieš-ir-po, kuriuos dangos linijos gamintojas palieka pradėdamas eksploatuoti, yra būtent tam. Dengimo linijos tiekėjas, į kainą įkainavęs platesnį atliekų kraštą, pateikia išsamų derliaus skaičių.
Pirmieji trys mėnesiai po linijos atvykimo išbando žmones daugiau nei tą dieną, kai pasirašoma sutartis. Ar mašinų gamintojas pasilieka su jumis gamyboje, paprastai būna aišku.

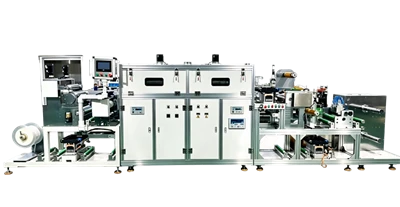
„Innater“ sukurtas fotovoltinės baterijos dengimo įrenginys

Mažas ličio baterijų dengimo įrenginys, pagamintas „Innater“.
Išleido Innater Intelligent Equipment Co., Ltd, ne-standartinių dengimo mašinų ir automatinių linijų gamintoja. El. paštas 13316631159@163.com|Svetainė https://www.getinnater.com/|Tel +8613316631159