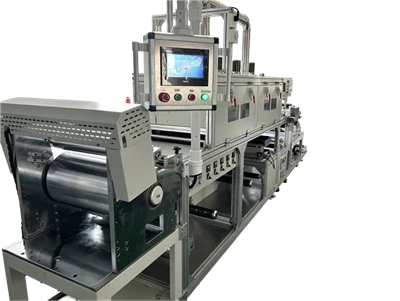
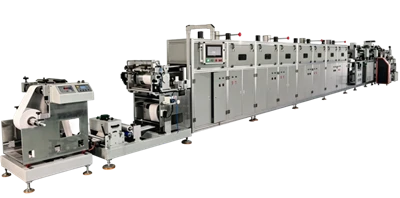
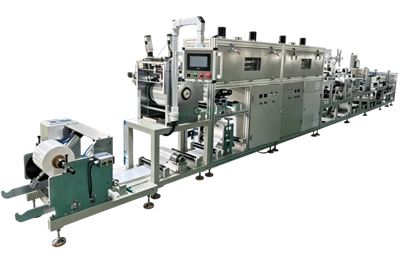
Iš būgno iškelkite maišymo strypą ir srutos nubėgs tiesiai nuo jos, nepalikdamos beveik nieko. Užpiltas ant pagrindo per kelias sekundes pasiskirsto į ploną plėvelę. Jis atrodo daug lengviau valdomas nei storas.
Tiesą sakant, tai kelia savo problemų. Danga yra plona, todėl nedidelis srauto bangavimas nubrėžia juosteles per tinklą. Storis yra sunkus iš abiejų kraštų ir lengvas viduryje, o naujas substrato ritinys jį pakeičia. Atsiranda smeigtukų skylutės, kurių kiekviena žieduojama pakelta lūpa. Paspauskite linijos greitį ir palto svoris nukrenta žemyn. Pasiekite tirštiklį ir tiekimo skyriaus problemos iškart atsinaujins.
Tai apsunkina ne skaičius ant puodelio.
Kodėl pro siurblį išteka plonos srutos
Teigiamo-tūrinio siurblys išleidžia savo tūrį, atėmus tai, kas nuteka atgal. Nuotėkis didėja dėl slėgio skirtumo ir tarpo kubo. Jis krenta, kai didėja klampumas. Sumažinkite srutą nuo 3000 iki 300 cps ir tas pats siurblys nutekės dešimt kartų daugiau. Dvigubai padidėja prošvaisa ir nuotėkis padidėja aštuonis kartus.
Ant tirštų srutų tūrinis efektyvumas gali siekti 95 procentus. Ant plono gali būti 75. Nustatykite 100 gramų per minutę ir 75 gramai pasiekia puodelį. Vardinės lentelės poslinkis ir tiekiamas srautas yra du skirtingi dalykai. Vieną minutę patraukite puodelyje esantį išleidimo angą ir turėsite atsakymą.
Tas tarpas slepiasi storos plėvelės viduje ir matosi per ploną. Atgalinis-slėgio vožtuvas ir viršįtampio bakas yra tam, kad jį išlaikytų. Bėgimo ilgis ir alkūnės patenka į tiekiamą srautą. Paklauskite siurblio efektyvumo kreivės, kol keičiamas mašinos dydis. Įrangos tiekėjas turi tą numerį, o ar gausi – kitas reikalas. Dengimo linijos tiekėjas pašalins viršįtampio tūrį, o tai sutaupo daugiau nei šiek tiek laiko paleidžiant{6}}.
Diafragminiam siurbliui reikia savo linijos. Kiekvienas smūgis pakelia ir mažina spaudimą. Stebėkite, kaip mirksi matuoklis prie siurblio išleidimo angos ir paprastai tai matote. Plona plėvelė yra pats jautriausias dalykas, kurį galite įdėti po ja, todėl pulsas baigiasi kaip kryžminės-interneto juostos.
Vietoj to padeda giliaspaudės ritinys
Giliaspaudės ritinys badauja ant tirštos suspensijos ir lengvai prisipildo ant plonos. Ląstelės atsipalaiduoja švariai, o mikro{1}}giliaspaudė pasiekia labai mažą sluoksnio svorį. Vieno ar dviejų gramų vienam kvadratiniam metrui perpylimo galvutė paprastai yra paprastesnis kelias.
Yra kaina.
Kuo srutos plonesnės, tuo peiliuku sunkiau nuvalyti ląsteles. Metimas ir taškymas didėja, o perdavimo koeficientas mažėja, kai linija pagreitėja. Prispauskite balto popieriaus lapą prie ritinio, kol linija sustos. Neryškus atspaudas reiškia, kad ašmenys nusivalo netolygiai.
Tarpų{0}}matavimo galvutės turi būti iš naujo nustatytos. Kablelių ašmenys tempia srutas per tarpą tarp ašmenų krašto ir atraminio ritinio. Kuo srutos plonesnės, tuo daugiau jos išbėga pro tą tarpą. Tada kailio svoris labiau atsiremia į nugaros spaudimą ir linijos greitį. Plyšiniam štampui reikalingas stabilus karoliukas, o plona sruta lengviau sulaužo tą rutulį, todėl vakuuminė dėžė turi dirbti sunkiau.
Kurį metodą dengimo mašinų gamintojas įvardija pasiūlyme, čia nusprendžia tiek pat, kiek tirštai srutai. Tarpų diapazonas, kurį mašinų gamintojas pateikia proceso lape, rodo, ar galvutė buvo pritaikyta plonai medžiagai. Dengimo mašinų gamintojo siūlomas reguliavimo diapazonas yra patalpa, kurioje turite dirbti vietoje.
Kraštai nesilaiko
Išlyginimas – tai paviršiaus įtempimas, traukiantis smailes į lovius, o klampumas yra atsparumas. Mažas klampumas išlygina raštą per kelias sekundes. Per tas pačias sekundes filmas taip pat juda į šoną. Niekas jo nelaiko prie kraštų. Drėgna plėvelė kaupiasi iš abiejų pusių, kraštai sustorėja, o centras plonėja.
Paleiskite matuoklį tinkle, paimkite penkis taškus ir du išoriniai rodmenys paprastai yra pirmieji. Ten, kur plėvelė plona, paviršiaus įtempimas ją traukia atgal. Pakelta lūpa aplink skylutę yra medžiaga, nustumta į šalį ir palikta stovėti. Smeigtukai geriausiai matomi po lempa nedideliu kampu. Tiesiai, nieko nematai.
Prastas drėkinimas yra to priežastis. Skystis pasklinda ant pagrindo tik tada, kai substrato paviršiaus energija yra virš skysčio paviršiaus įtempimo. Kuo platesnis tas tarpas, tuo stabilesnis filmas. PET nulipa nuo ritinio maždaug 42 mN/m, o korona jį pasiekia virš 50. Duomenų lape nurodytas skaičius paprastai yra neapdorotam ritiniui. Plonos srutos yra nuo 22 iki 28 mN/m, o išlyginamieji priedai ją dar nuleidžia. Duomenys iš priedų tiekėjo paprastai yra skirti švariam skysčiui, o maišymas jį pakeičia.
Korona{0}}apdorotas paviršius suyra per naktį, todėl apdorokite jį ir padenkite tą pačią pamainą. Jei paviršiaus energija yra trumpa, pirmiausia paleiskite vainiką, tada pridėkite kraštų kreiptuvus ir nustumkite tą storą ratlankį atgal. Nė vienas žingsnis nekainuoja daug.
Tirpiklio krūvis nusileidžia orkaitėje
Plonos srutos paprastai reiškia daugiau tirpiklio. Esant mažai kietųjų dalelių, tam pačiam sauso sluoksnio svoriui reikia storesnės šlapios plėvelės. Naudojant 25 procentus kietųjų dalelių iki 20 g/m² sausos dangos, reikia 80 g/m² šlapios plėvelės. Esant 45 procentams kietųjų dalelių, reikia 44. Visas papildomas tirpiklis išeina per orkaitę.
Garavimui reikia šilumos ir laiko. Padvigubinkite tirpiklio ir orkaitė turi judėti dvigubai daugiau šilumos, o oro tūris už jos. Drėgna plėvelė yra plona, todėl karšta pirmoji zona užvirina tirpiklį paviršiuje. Toliau seka skylutės ir pūslės.
Etilo acetatas verda 77 laipsnių temperatūroje esant atmosferos slėgiui, toluenas - 111 laipsnių. Vanduo užverda aukštai ir neša latentinę šilumą, kuri yra didesnė. Pakeiskite mišinį ir zonos temperatūra turi būti atstatyta. Atvėsinkite, kad sušiltų, pradžioje sumažinkite oro tūrį ir palikite tirpikliui laiko išeiti. Paklauskite įrangos tiekėjo naujojo mišinio srauto ir slėgio kritimo, o keli bandymo etapai išnyks.
Džiūvimo kreivės, pateikiamos kartu su perdavimo paketu, paprastai apima vieną formulę, o dangos linijos gamintojas pažymi, iš kurios versijos jis pagamintas. Zonų temperatūra ir oro kiekis, kurį mašinų gamintojas pateikia pasiūlyme, nurodo, kurią zoną perkelti. Suspensijos keitimas ir atskaitos nustatymai, kuriuos gamintojas pristato kartu su mašina, yra atskaitos taškas, nieko daugiau.
Išmatuokite keturis skaičius, tada perkelkite vieną
Klampumas priklauso nuo dangos šlyties greičio. Rankinis viskozimetras veikia nuo dešimties iki šimto abipusių sekundžių. Šlyties greitis dangos galvutės viduje dažnai viršija tūkstantį. Tai skiriasi daugiau nei eilės tvarka. Plonos srutos dažniausiai yra Niutono, todėl rodmenys vos juda su suklio greičiu, o vienas ar du greičiai rodo tendenciją. Užsirašykite suspensijos temperatūrą kiekvieną kartą rodydami. Tas pats būgnas gali nuskaityti žingsnį nuo ryto iki popietės.
Kiti trys numeriai yra trijose vietose. Šlapios plėvelės storis yra antrasis, paimtas per juostą, kad būtų galima palyginti centrą ir kraštus. Šis vienas skaitymas atskiria galvos problemą nuo substrato problemos. Pasverkite, ką siurblys duoda, ir nustatykite jį pagal nustatytą tašką, o skirtumas yra vidinis nuotėkis. Džiovinimo apkrovai tirpiklio masę padauginkite iš latentinės šilumos. Patikrinkite, ar tai atitinka orkaitės šilumos perdavimą ir oro kiekį. Jei skaičius neužsidaro, joks temperatūros nustatymas jo neišlaikys. Tiekėjo numeriai paimami jų pačių sąlygomis, todėl teiraukitės sąlygų su jais.
Nuo ko pradėti, kai jie nesutaria?
Substratas yra pigiausia darbo vieta, kurią lengviausia praleisti. Pašarų skyrius kainuoja. Pasirinkite teigiamo-tūrinio siurblį su mažu tarpu ir neleiskite jo greitai. Pridėkite atgalinio-slėgio vožtuvą į kilpą, kad prisegtumėte diferencialą per siurblį. Dengimo linijos tiekėjas gali visa tai padaryti, bet tik tuo atveju, jei paprašysite iš anksto. Tada perkelkite toliausiai esantį skaičių.
Tai, ar plona danga laikosi, nepriklauso nuo klampumo. Kiek siurblys nuteka atgal, ar galvutė buvo pritaikyta plonoms srutoms, kiek sudrėkinta ir kiek vietos liko orkaitėje. Paimkite visus keturis ir plona danga veikia nuolat. Praleidus vieną ir sutirštinus srutas, problema tik perkeliama į pašarų skyrių.
Išmatuotą klampumą ir kietąsias medžiagas įrašykite į techninį susitarimą, atskirose eilutėse nurodykite matavimo metodą, siurblio efektyvumą ir zonų temperatūras. Jei mašinų gamintojas perdavimo pakete įrašo pristatytą kiekį, turite su kuo palyginti. Kai projektą vykdo OĮG, vienas kontaktas gali sujungti tris numerių rinkinius. Dengimo mašinų gamintojas ir dengimo linijos gamintojas priklauso tame sąraše. Pavadinkite abu ir pridėkite priėmimo metodą prie to paties failo, ypač kai projektą vykdo OĮG. Tokios problemos dažnai iškyla dirbant pagal užsakymą. „Innater“ kiekviena mašina užtikrina tikslumą, storį ir vienodumą su jūsų srutomis ir tiksliniu storiu.

perovskito danga-Įgimta

sausų miltelių mašina-Įgimta
Išleido Innater Intelligent Equipment Co., Ltd, ne-standartinių dengimo mašinų ir automatinių linijų gamintoja. El. paštas 13316631159@163.com|Svetainė https://www.getinnater.com/|Tel +8613316631159